货架定制方案:提升工厂仓储效率的实用案例分享
在工厂仓储管理中,空间利用率与存取效率始终是两大核心痛点。很多企业投入大量资金扩大厂房,却忽略了内部存储系统的优化——这正是货架定制方案的价值所在。渝中区音迪娱网络技术深耕车间存储领域多年,今天通过一个真实案例,拆解如何用定制化方案实现仓储效率的翻倍提升。
一、诊断问题:从“平面堆放”到“立体存储”的转变
我们曾服务一家中型机械零部件加工厂,其仓库面积约800㎡。起初,企业采用地面堆放与普通层板货架混用模式,导致空间利用率不足35%。更致命的是,零件分类混乱——小型精密件与重型铸件混放在一起,不仅取用耗时,还频繁发生磕碰损伤。经现场勘测,我们发现三个关键瓶颈:货架高度未充分利用(仅2.5米)、仓储笼周转效率低、工具柜布局分散。

二、定制方案:四维升级让存储“动起来”
针对上述问题,我们设计了一套组合方案。核心逻辑是:用重型货架承载大件,用仓储笼实现物料周转,用工具柜管理精密配件。具体分三点展开:
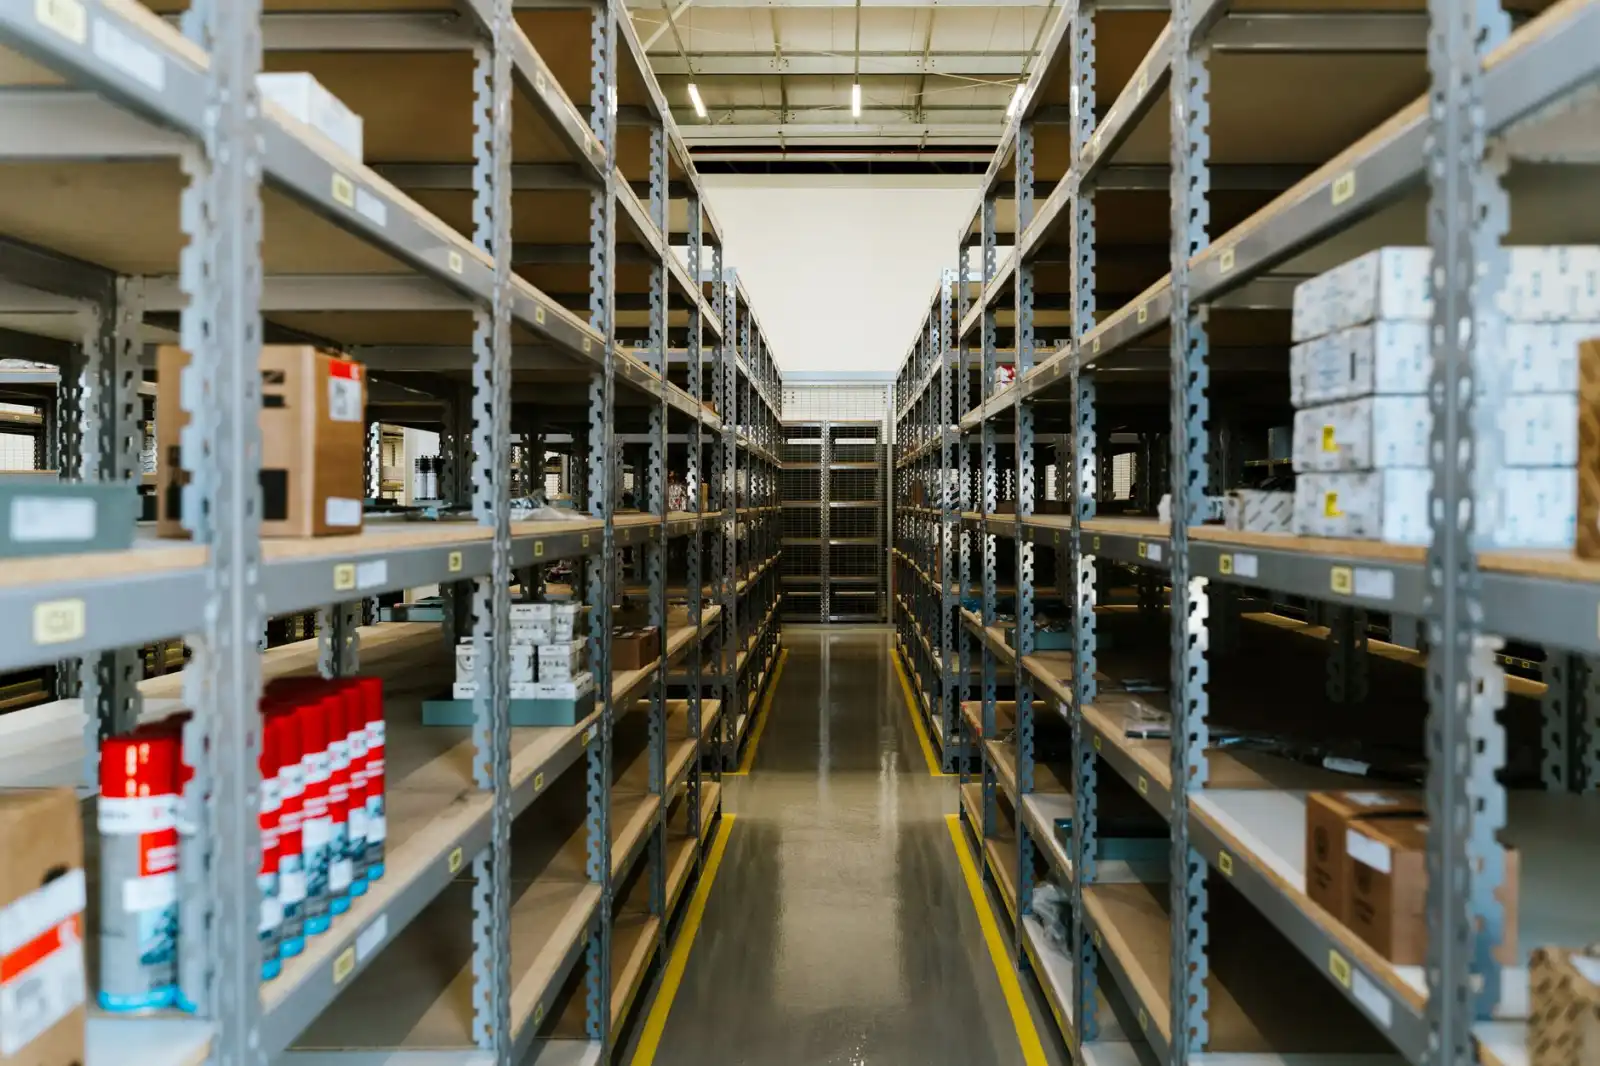
- 重型横梁货架(高度提升至4.2米):采用Q235B钢材,单层承重达2吨。通过立体化改造,将原平面堆放的铸件、模具分层存放,空间利用率提升至72%。每层配备金属层板,避免小零件掉落。
- 仓储笼(规格1200×1000×890mm):配合叉车作业,用于半成品中转。底部加装万向轮与堆垛脚,实现“流动存储”——即物料从生产线直接入笼,暂存区不再占用固定货位,周转效率提高40%。
- 工具柜(抽屉式+隔板式组合):在车间关键工位旁部署。抽屉式柜用于存放刀具、量具(承重80kg/抽屉),隔板式柜存放夹具、图纸。通过“就近存储”原则,工人取用工具的平均步行距离从35米缩短至8米。
三、案例数据:落地后的真实改善
方案实施后,我们进行了为期3个月的跟踪。对比数据如下:仓库总存储容积从1200m³提升至2800m³(+133%);单次拣货时间从平均6.2分钟降至2.1分钟(-66%);工具丢失率下降90%。值得注意的是,仓储笼的引入还改变了物料流转模式——原先需要人工搬运的散件,现在直接用笼车整批移位,人力成本节省了2人/班次。

四、关键细节:别忽略这3个“隐形”设计
- 货架立柱防护:在叉车通道两侧加装防撞护栏(高度300mm),避免日常作业碰撞导致货架变形。这项投入仅占总成本的3%,但能延长货架寿命5年以上。
- 仓储笼的“标识系统”:每个笼体定制RFID卡槽与颜色标签(红/黄/蓝对应急件、常规件、返修件)。过去找货平均耗时3分钟,现在扫码即知位置,误差率降至0.2%。
- 工具柜的“模块化分隔”:抽屉内采用可调节隔板(间距25mm一档),适配不同尺寸的扳手、卡尺。相比传统固定分隔,内部空间利用率再提升15%。
该案例验证了一个核心观点:车间存储不是“买架子”,而是设计一套物流系统。货架、仓储笼、工具柜这三类产品,在定制方案中必须围绕“物流动线”来串联——从入库→暂存→分拣→工位,每个环节的承重能力、周转频率、存取方式都要量化匹配。否则,即便设备再高级,也会出现“能存但取不出”的尴尬。
最后分享一个实操经验:在规划阶段,务必让生产主管参与仓库布局讨论。我们曾发现客户按图纸设计的货架通道宽度为3.5米,但实际叉车转弯半径需要3.8米。现场微调后,避免了后期返工。这种细节,正是专业度的体现。