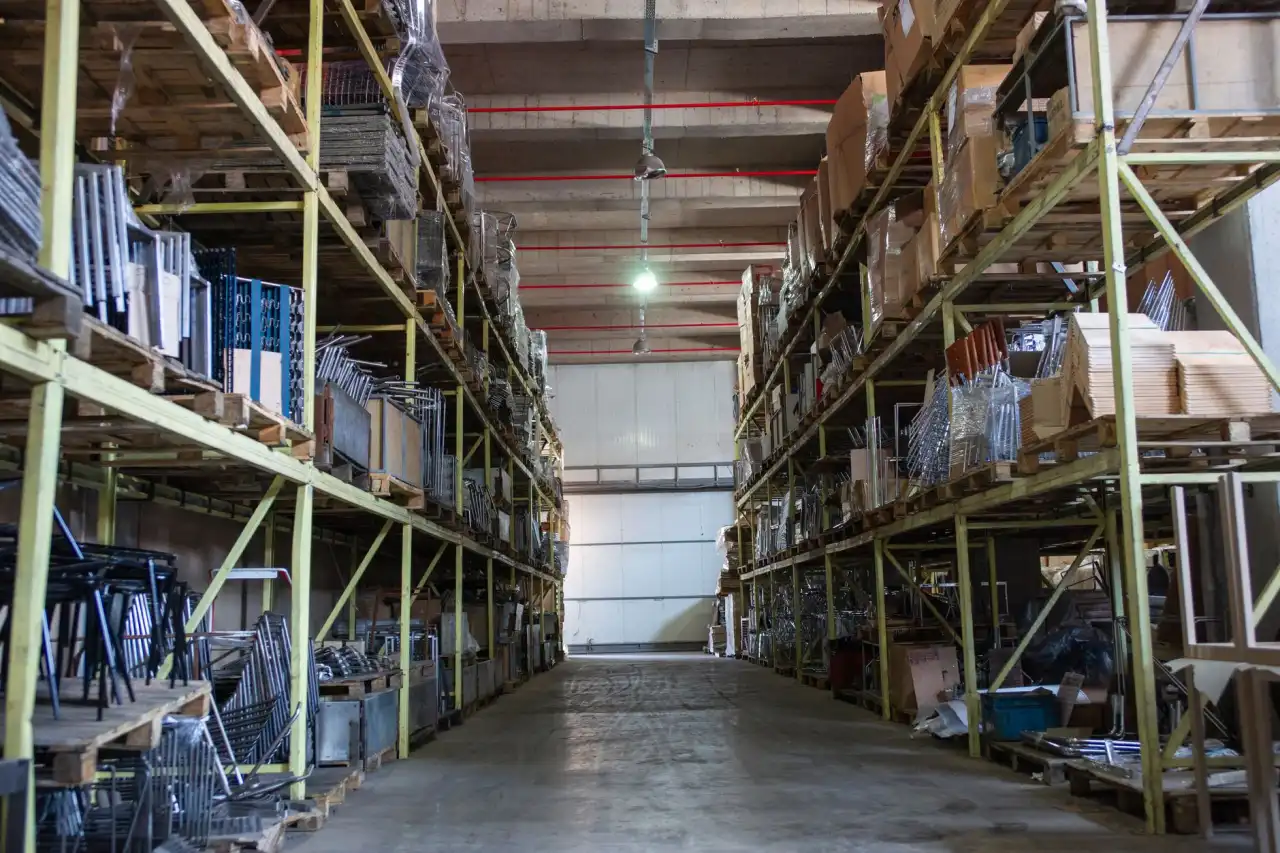
重型货架生产工艺流程及质量管控要点解析
在车间存储与物流周转的需求体系中,货架、仓储笼、工具柜等设备是提升空间利用率与作业效率的核心硬件。作为深耕该领域的渝中区音迪娱网络技术,我们注意到许多企业在重型货架选型与生产环节存在认知盲区。本文将从工艺与质检两个维度,解析重型货架从原材料到成品的全流程管控要点,帮助从业者建立更扎实的技术认知。
核心生产工艺步骤详解
重型货架生产的起点是钢材预处理。优质钢板(通常采用Q235B或SS400材质)需经过抛丸除锈处理,去除氧化皮与锈迹,表面粗糙度需达到Sa2.5级标准。这一步直接决定了后续涂层的附着力——若处理不到位,即便使用进口粉末涂料,货架在潮湿车间存储环境中也极易从焊缝处开始锈蚀。

接下来是冷弯成型与精密切割。立柱采用自动冷弯成型机轧制,速度控制在8-12米/分钟,避免因速度过快导致截面尺寸偏差超过±0.5mm。横梁则需采用抱焊工艺,将P型梁或矩形管与挂片焊接,焊接电流需严格控制在180-220A之间,防止虚焊或烧穿。我们在工厂实测中发现,若焊接参数失控,横梁的极限承载力可能骤降30%以上,这对层载高达3吨的重型货架而言是致命隐患。
质量管控的关键监测点
在批量生产中,尺寸公差与形位公差是首要控制指标。立柱的孔距累积误差必须控制在±1mm/3m以内,否则后续安装时横梁无法平稳卡入,直接影响货架的垂直度与整体稳定性。我们建议采用三坐标测量仪抽检,每批次至少检测5%的立柱与横梁组件。
- 涂层厚度:静电喷涂后,膜厚需达到60-80μm,使用涂层测厚仪在立柱各面取点检测,低于50μm的区域需重新喷涂。
- 焊缝探伤:对横梁与挂片的焊缝进行磁粉探伤,每100件抽检3件,严禁出现裂纹、气孔等缺陷。
- 试装验证:每批次成品需随机抽取一组进行模拟安装,检查螺栓孔对位、挂片咬合间隙(标准为0.5-1mm)是否符合设计。
此外,仓储笼、工具柜等配套设备的生产逻辑与货架有显著差异。例如工具柜的抽屉滑轨需通过10万次推拉测试,而仓储笼的底部网格焊接需保证对角误差≤3mm,这些细节在车间存储系统的集成方案中同样不可忽视。
常见工艺误区与改进建议
许多生产商易在表面处理环节偷工减料。例如用酸洗代替抛丸,虽能短期内降低成本,但酸洗后钢材表面残留的氢离子会诱发氢脆,在承重后可能突然断裂。正确的做法是:抛丸后4小时内完成磷化处理,再转入喷涂线,间隔时间过长会导致二次生锈。另一个高频问题是横梁与立柱的配合间隙超标。部分厂家为追求安装便利性,将挂片与立柱孔的间隙放大至2mm以上,这会导致货架在满载时产生明显晃动,长期使用下螺栓连接处易疲劳失效。

对于车间存储的整体布局,需注意货架、仓储笼与工具柜的承重地面处理。若地面平整度误差超过5mm/2m,重型货架的每层横梁可能因受力不均而扭曲。我们建议在安装前使用激光水平仪校准,必要时铺设钢板垫片进行微调。最后,在粉末涂层固化环节,烘箱温度曲线需精准控制——升温阶段10分钟内达到180℃,保温15分钟,然后自然冷却。温度过高或保温不足,都会导致涂层脆化,在叉车碰撞时成片剥落。
总结来看,重型货架的生产本质是材料科学、精密加工与品控逻辑的交叉工程。从钢卷开平到成品出库,每一步的工艺参数波动都可能影响最终的安全性与使用寿命。对于采购方而言,不应仅关注价格,更应要求供应商提供完整的工艺记录与检测报告,包括钢材材质证明、焊缝探伤影像、涂层厚度分布图等。唯有将质量管控前移至生产源头,才能构建真正可靠的车间存储体系。