车间空间利用率提升方案:货架与仓储笼的科学布局方法
走进不少中小制造企业的车间,第一印象往往是"满"——物料堆在通道边,半成品挤在工位旁,叉车掉头都费劲。但奇怪的是,仓库面积并没有增加,订单量也没有暴涨,空间却越来越不够用。问题通常不出在面积上,而是出在车间存储系统的布局逻辑上。
很多车间在早期规划时,只考虑了"买几个货架把东西放上去",没有从物流动线、取放频率、承载单元三个维度做系统设计。结果就是货架和仓储笼各自为政,通道被反复侵占,垂直空间大量浪费。
一、垂直空间与水平动线的矛盾
车间空间的浪费,八成发生在高度方向。普通货架如果只用到2米以下,上方2-4米的空间基本处于闲置状态。而地面层又被仓储笼、周转箱、工具柜占满,形成"上面空、下面堵"的典型格局。
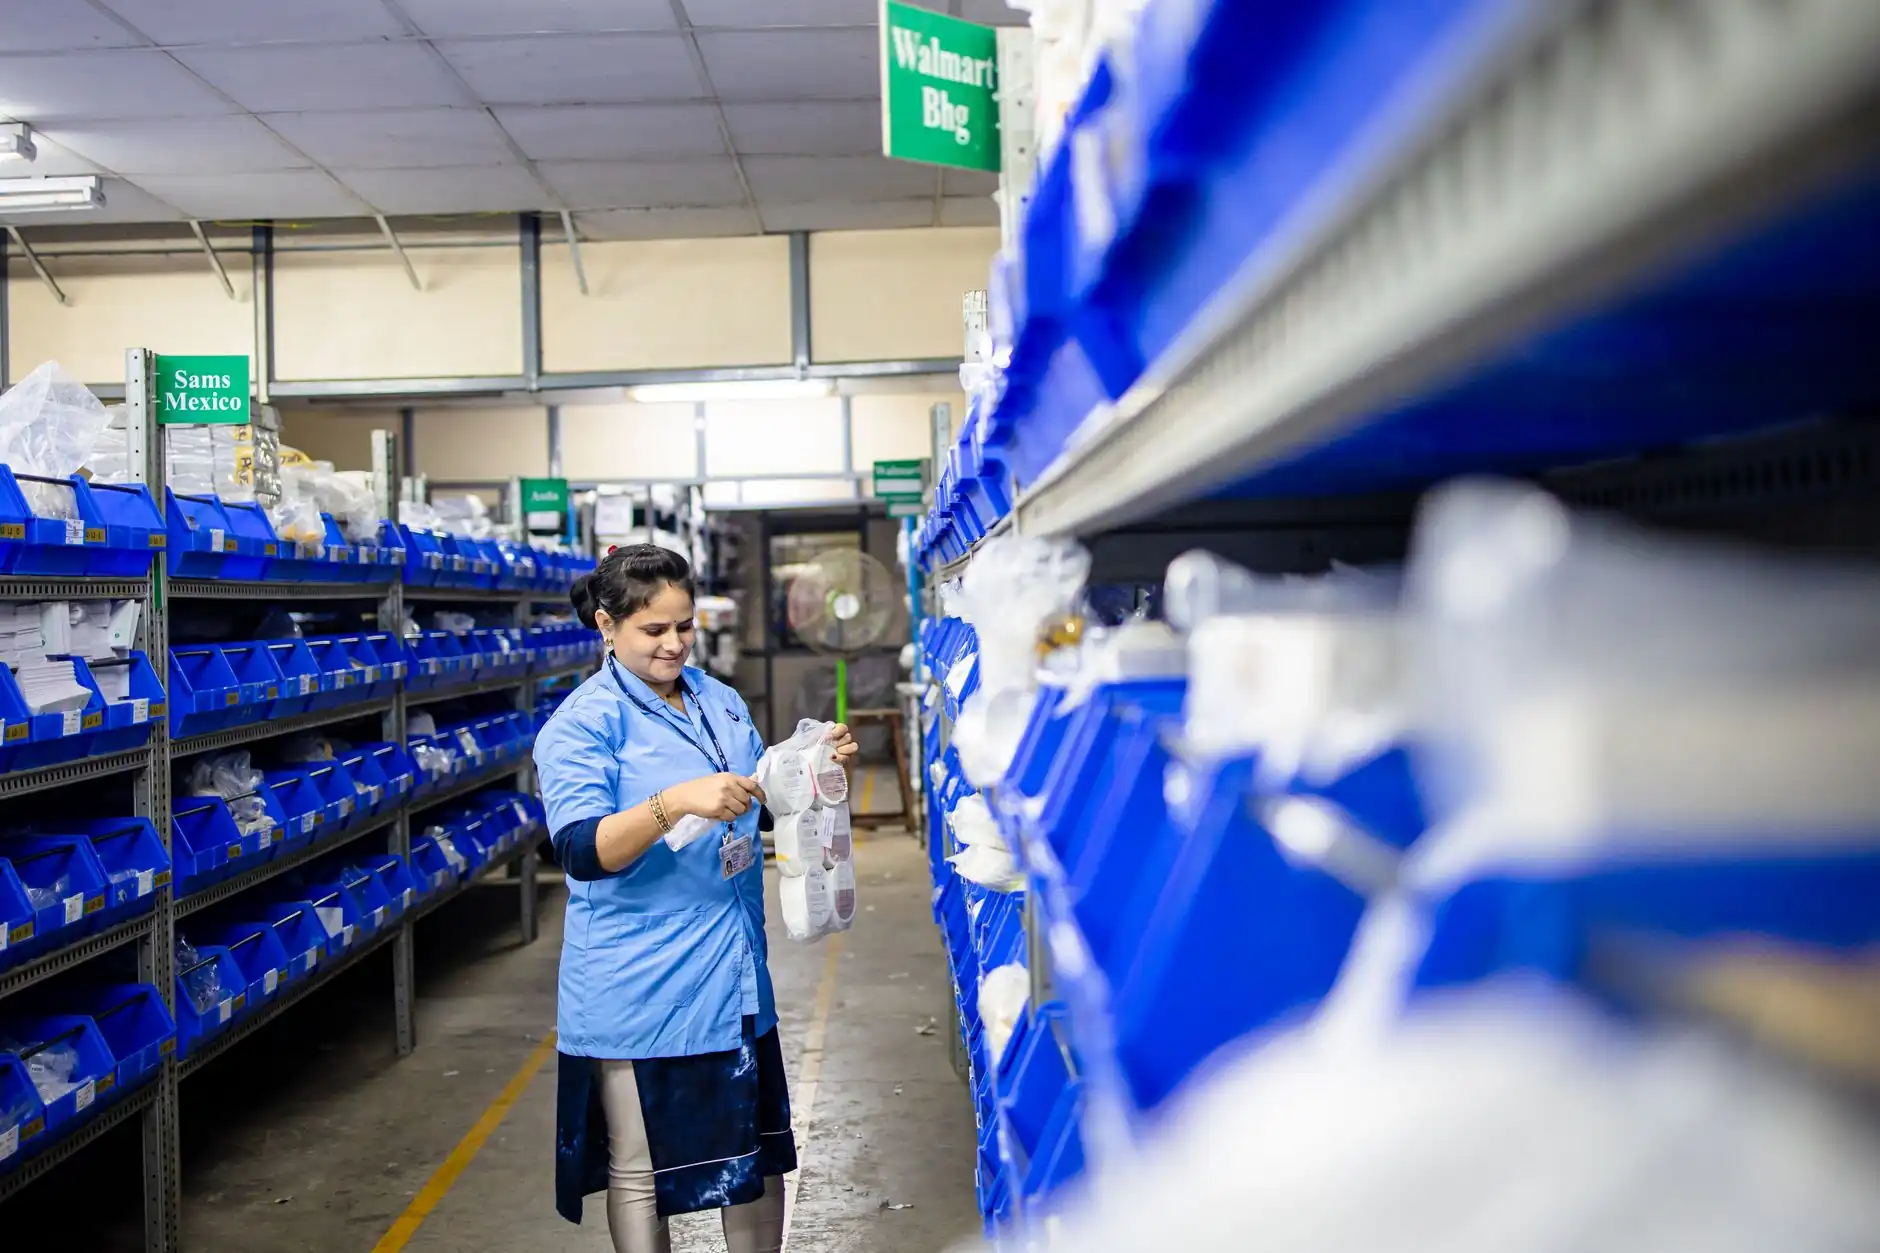
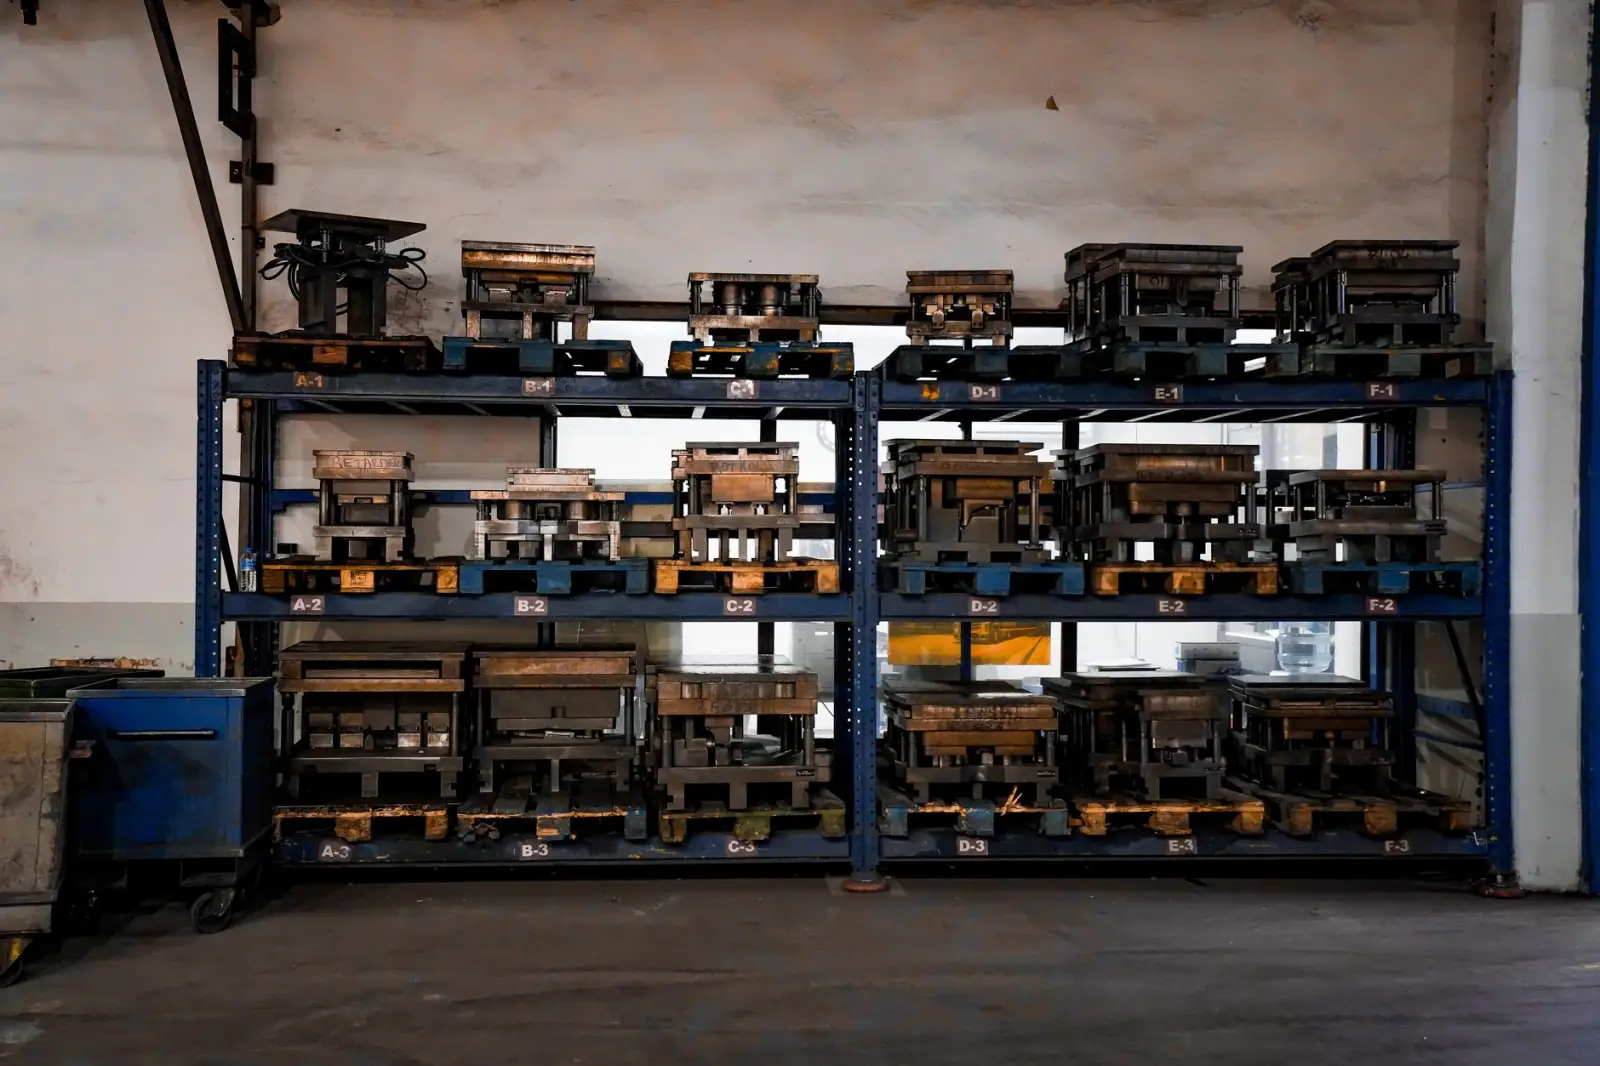
解决思路并不复杂:把低频、轻量、整批次的物料往高层放,把高频、重载、零拣的物料放在腰部以下。货架选型上,货架层板式适合小件,横梁式适合托盘,贯通式适合少品种大批量。关键是让每一层都有明确的物料归属,而不是"先放上去再说"。

二、仓储笼与工具柜的定位差异
不少车间把仓储笼当万能容器用,导致它既做存储又做周转,最后两边都做不好。从技术角度看,仓储笼的核心价值在于堆垛与折叠——空笼折叠后能节省70%以上的回程空间,满载时可四层堆垛,这是它区别于普通周转箱的地方。
工具柜则承担另一类功能:精密工具、刀具、量具的定置管理。它解决的不是"放得下",而是"找得到、不磕碰"。把工具柜塞进仓储笼区域,等于把定置管理降级为粗放堆放。
- 货架:负责整托、整箱的中长期存储,强调层载与通道匹配
- 仓储笼:负责工序间周转与临时堆垛,强调折叠比与堆垛稳定性
- 工具柜:负责工位级定置,强调分区、防错与取放效率
三者边界清晰,车间存储才不会互相打架。
通道宽度的一个经验值
很多布局方案败在通道上。手动液压车通道建议不小于1.8米,电动前移式叉车通道建议不小于2.8米,而货架与仓储笼堆垛区之间的拣选通道,1.2米是底线。低于这个值,取放动作会从"顺手"变成"别扭",效率损失比多放两个货架更大。

三、按周转频率分区,而不是按物料类别
传统做法是按物料类别分区——五金区、塑件区、包材区。但车间不是仓库,物料是流动的。更有效的做法是按周转频率分区:A类高频物料放在离工位最近的货架底层和腰部层,B类中频物料放在中层,C类低频物料上高层或集中到远端仓储笼区。
这种分法带来的直接收益是拣选路径缩短。以一条20米长的装配线为例,高频物料集中布局后,操作员日均行走距离可减少30%以上。工具柜同理,常用工具放在柜门第一层,不常用的放底层或柜后。
布局没有一劳永逸的方案。订单结构、容器规格、搬运设备一变,最优解就跟着变。建议每半年做一次动线复盘,用实际取放频次数据校准货架、仓储笼、工具柜的相对位置,比一次性投入更划算。