车间存储方案升级:货架与仓储笼在工具柜管理中的搭配应用
车间里最容易被忽视的,往往是那些天天都在用的工具柜。很多企业花大价钱买了数控机床,却在工具管理上还停留在“抽屉里翻、纸箱里找”的阶段。工具柜越塞越满,常用的扳手找不着,不常用的配件堆成山——这不仅是效率问题,更直接拉低了设备稼动率。
工具柜为什么会变成“黑洞”?
深挖下去,根子不在工人懒散,而在存储逻辑没理顺。工具柜本身只是单个收纳单元,一旦缺乏外围配套的**货架**和**仓储笼**来承接流转,它就必然超载。车间里最常见的场景是:物料到货后无处暂存,顺手塞进工具柜;半成品周转时没有容器,也往工具柜里挤。结果就是,工具柜既当仓库又当周转箱,功能混乱导致内部空间迅速失控。
真正高效的**车间存储**方案,从来不是让某一件家具包打天下,而是让不同设备各司其职。工具柜负责精密工具和量具的定置定位,**货架**承担高频零部件的立体存放,**仓储笼**则解决毛坯件、半成品和重型物料的周转缓冲。
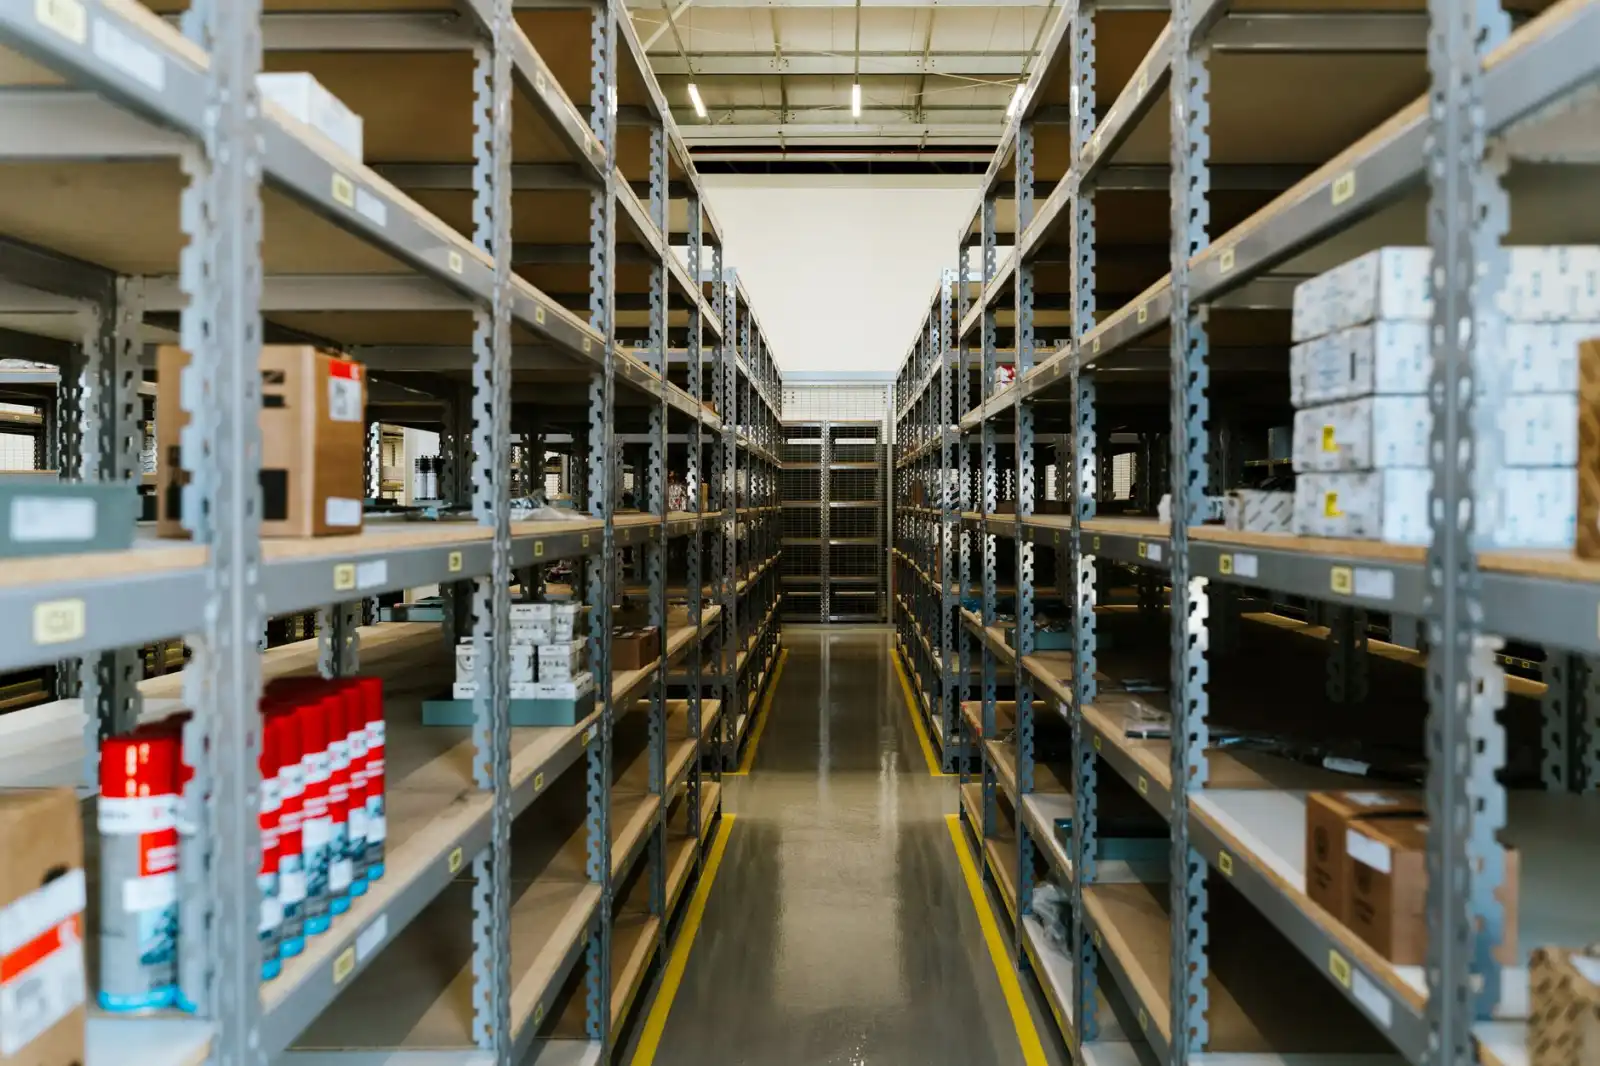
三种设备的分工逻辑
从技术角度看,这三者的配合有明确的边界条件。**工具柜**的抽屉承重通常在80-150kg/层,适合存放刀具、量具、电动工具,其核心价值在于防尘防碰撞和可视化分类。**货架**(尤其是中型货架)每层承重可达200-500kg,适合放置整箱的标准件、密封件、维修备件,配合物料盒可以实现按SKU垂直管理。**仓储笼**则完全不同,它带脚轮可移动,标准规格多为800×600×640mm,承重0.5-1.2吨,特别适合跨工位流转和临时暂存。
举个例子:某汽配厂机加工车间,原先每台机床旁配两个工具柜,结果现场堆满铁屑和毛坯。改造后,工具柜只保留个人常用工具,毛坯件全部用**仓储笼**在通道暂存,常用刀具和刃具按周用量上**货架**。三个月后统计,找工具的平均时间从单次4.7分钟降到1.2分钟,工具损耗率下降约18%。
对比:传统单柜模式 vs 组合存储模式
- 空间利用率:单柜模式高度只到1.2米左右,上部空间全部浪费;组合模式下货架可到2.5米以上,立体空间提升近一倍。
- 流转效率:工具柜固定不动,存取都需人工往返;仓储笼可随工序推移,减少无效搬运距离。
- 账物一致性:工具柜封闭性强,盘点需逐个开抽屉;货架+仓储笼配合看板标签,目视化程度高,盘点效率提升明显。
当然,这套组合并非没有代价。前期投入比单纯买工具柜高出约30-40%,且需要重新规划车间物流动线。但按一个50人规模的机加车间测算,因减少找工具时间和降低工具损耗带来的年收益,通常在8-14个月内即可覆盖增量成本。
落到具体建议上:如果车间工具柜数量超过15个且存在跨班组共用情况,就应当立刻引入**货架**做集中存储,再用**仓储笼**做线边缓存。优先改造刀具库和维修备件区,这两处见效最快。同时,给每个**仓储笼**贴区域标识,配合工具柜的抽屉标签,形成“柜内精管、架上细管、笼中流转”的三级管理闭环。
车间存储没有标准答案,但方向是明确的——把工具柜从万能的杂物箱里解放出来,让专业的设备做专业的事。这省下的不只是时间,更是工人对现场管理的信心。