车间存储新趋势:货架与工具柜组合方案在工厂物料管理中的应用
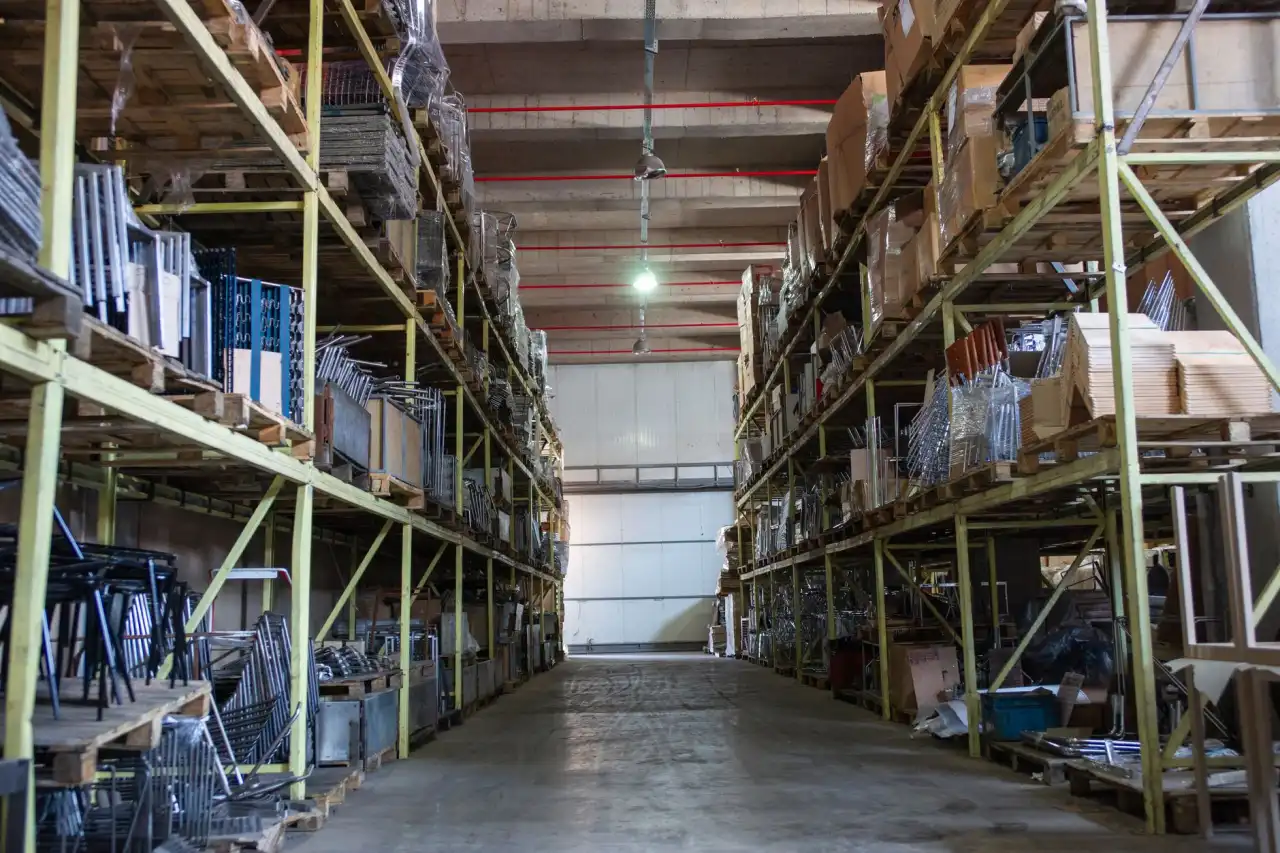
走进任何一家现代化工厂的车间,最先映入眼帘的往往不是设备,而是那些或高或低、排列整齐的存储单元。过去几年里,越来越多的车间主管开始放弃传统的单一货架或堆叠式仓储,转而采用货架与工具柜组合的模块化方案。这种变化并非出于审美偏好,而是源于一个朴素却棘手的现实问题:车间里散落的工具、半成品和零配件,正在吞噬本应属于生产的空间与时间。
为什么传统的存储方式不灵了?答案藏在两个细节里。一是**工具丢失率**——在无固定归属的抽屉或开放式货架上,一把扭矩扳手平均每月要花费工人15分钟去寻找;二是**空间利用率**——普通货架每立方米的有效载重利用率通常只有60%左右,而底部区域往往被浪费。当车间规模扩大,这种损耗会呈指数级放大。
组合方案的技术底层逻辑
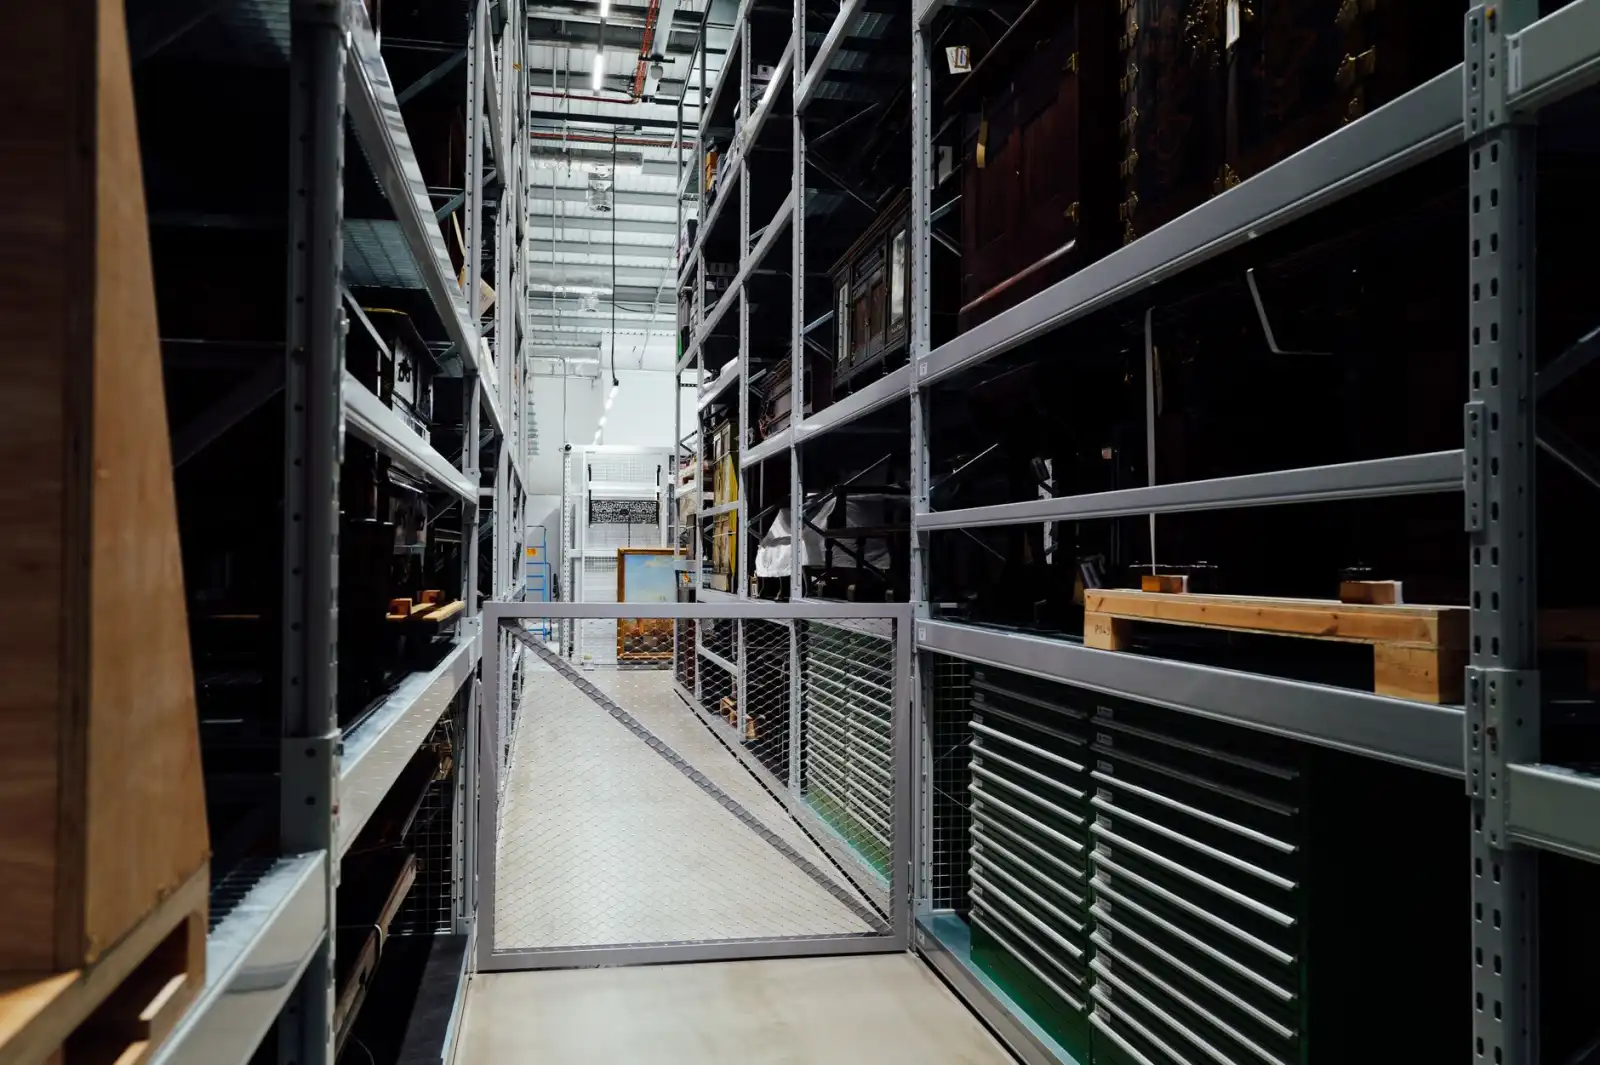
货架与工具柜的组合,本质上是对车间存储空间的一次“垂直重构”。以常见的重型货架为例,其主梁承重可达2-3吨/层,适合存放仓储笼或周转箱;而工具柜则承担着精密量具、夹具、刃具的分类收纳任务。两者通过统一的模块接口(如75mm间距的百叶挂板或标准方孔)实现物理连接,既保留了货架的高密度存储能力,又引入了工具柜的封闭防尘与分格管理。
一个值得注意的技术细节是**抽屉式工具柜的承重导轨**。市面上一线品牌产品可承载80-120千克的抽屉,且带有三级缓冲回位功能,这直接决定了工人取用重型钻头或电机时的安全性。相比之下,传统抽屉往往只有30-50千克的极限载荷,频繁重载下极易变形卡滞。
与单一存储方式的量化对比
我们用一组车间实测数据说话。在某汽车零部件装配车间,原先使用独立货架+落地工具柜的布局,占地约45平方米;改用组合式车间存储系统后,同样的物料量压缩至31平方米,空间节约31%。更关键的是,工具的平均取用时间从4分20秒降至1分05秒——这得益于工具柜的“可视化管理”抽屉,每个抽屉正面贴有泡沫衬垫刻槽,形状一目了然。
- 货架区:承担大宗、低频物料(如整箱标准件、包装耗材),配合仓储笼实现叉车整体搬运,减少人工二次分拣。
- 工具柜区:承担高频、小件工具(如丝锥、扳手、测量仪),按使用频次排列在工人手臂半径内。
- 连接区域:利用货架立柱侧面的挂板,安装气动工具挂座或文件盒,形成“零步行”取用带。
当然,这种方案并非没有代价。初期采购成本比单纯买货架高出约20%-30%,且需要根据工位流动方向进行定制化布局设计。但若将停工找工具的工时损失、工具损坏率(通常可降低40%-60%)以及工伤风险纳入计算,投资回收周期一般在8-14个月。对于年产值5000万以上的制造企业,这笔账几乎不用犹豫。
渝中区音迪娱网络技术团队在走访西南地区多家汽配厂和电子代工厂后,发现一个共性规律:凡是将货架与工具柜按“频率分区”原则布置的车间,其5S审核通过率平均高出17个百分点。这里的核心建议是——不要按设备类型分区,而应按物料使用频率分区。每天使用超过20次的工具,必须放在腰部高度的抽屉里;每周使用一次的,可以放在货架中层;每月一次的,直接进仓储笼封存。
最后提醒一句:选购组合系统时,务必检查货架立柱与工具柜背板的连接孔位是否匹配国标(孔距50mm或75mm),否则后期改造会非常被动。车间存储没有一劳永逸的答案,但组合方案至少给了你一个可以随生产节拍调整的弹性框架。